Moin Zusammen,
ich eröffne für jeden Teil der Baubeschreibung einen neuen "Faden", damit nicht immer alle alten Bilder mit geladen werden müssen.
Ausgangspunkt am Ende des letzten Teils war das fertige Modell.
Das Rad steht nun auf einem Anguss und drei Luftkanälen in einem kleinen Kochtopf:

damit das Modell im Silikon nicht aufschwimmt muss es unbedingt festgeklebt werden!
Das Sikikon wird gemäß Herstellerangabe mit Härter vermischt:

Im Silikon sind nach dem Rühren immer kleine Luftbläschen eingeschlossen. Zudem gibt es noch einen geringen Anteil gelöster Gase. Bläschen sind äußerst lästig, weil sie zu pickeln am späteren Wachsmodell werden. Daher wird das Silikon unter der Vakuumglocke evakuiert:

Sobald das Vakuum steht, fängt das Silikon an wie kochende Milch aufzusteigen:

Nach wenigen Sekunden kollabieren die Bläschen und alles fällt zusammen:

Das Silikon wird immer am Rand eingefüllt, damit beim Aufsteigen um das Medell herum schon möglichst viele Luftbläschen mitgeschwemmt werden:

Wieder sind reichlich Blasen zu sehen, die noch aus dem Silikon ausgetrieben werden müssen.

Also wieder ins Vakuum:

Letztendlich ist alles blasenfrei und muss zum Aushärten einige Stunden ruhig stehen.

Der fertige Silikonblock wollte nicht wirklich aus dem Topf, weshalb dieser mit der Flex zerlegt werden musste.
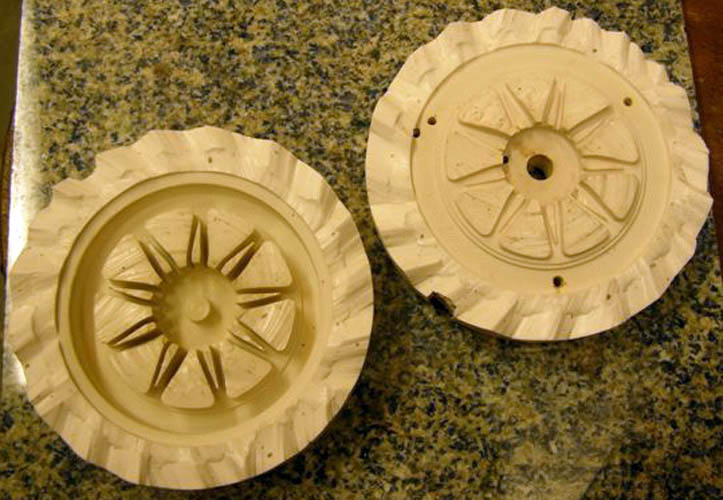
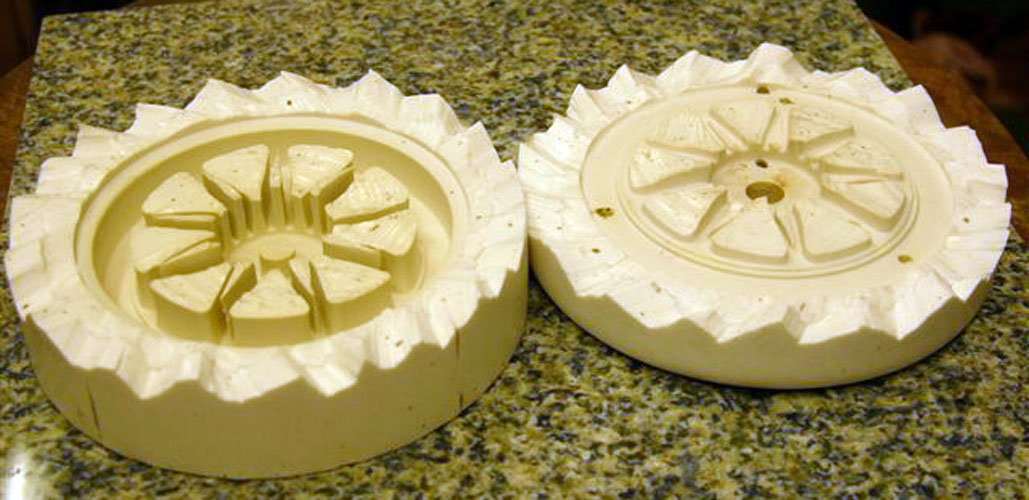
Mit einem scharfen Skalpell muss die Silikonform nun vorsichtig geteilt werden. Dabei ist es wichtig den Rand zackig zu schneiden, damit sich die beiden Hälften hinterher wieder exakt zueinander Ausrichten. Dünne Stellen kann man mit kopflosen Stecknadeln stabilisieren. Beim Auseinanderschneiden fiel dann auch auf, dass das Trennmittel nicht zum Einsatz gekommen war. Bei Alu-Modellen ist das jedoch kein großes Problem. Nur die Farbe hat etwas gelitten.

Bei einem Modell dieser Größe werden die Wachsmodelle einfach gegossen. Dafür kann preiswerteres Wachs verwendet werden, als es für Modelle, die mit Hilfe eines Wachsinjektors gespritzt werden, möglich ist. Bei kleinen Modellen sind Wachssorte, Wachstemperatur, Formtemperatur, Spritzdruck und noch vieles mehr Faktoren, die über den Erfolg des ganzen entscheiden. Die verwendeten Wachssorten haben mit Kerzenwachs wenig zu tun und erinnern zum Teil eher an Gummi oder Plastik, wenn sie kalt sind. Bei großen Modellen muss man einerseits dafür sorgen, dass die Luft an der höchsten Stelle entweichen kann und keine Blasen eingeschlossen werden können. Andererseits muss es Speiser geben, die den Volumenschwund beim Erkalten ausgleichen.

Die Steiger sind aus Kupferrohr, damit sie vor dem Gießen mit einem Gasbrenner vorgewärmt werden können. Damit bleibt das Wachs dort länger flüssig und kann beim erkalten nachfließen. Gegossen wird in den Großen in der Mitte, in den anderen steigt das Wachs dann auf, wenn die Form voll ist. Dadurch besteht noch einmal die möglichkeit, dass Luftblasen fortgespült werden.

Nach etwa 45 Minuten ist das Wachs hart und das Wachsmodell kann aus der Silikonform genommen werden.

Leider gibt es auf der Rückseite immernoch ein paar Blasen, die hinterher mit ein paar Tropfen aufgefüllt und geglättet werde müssen.

Im nächsten Teil zeige ich, wie die Küvetten fertig gemacht werden und dann endlich Metall schmilzt.
Ich hoffe die wenigen Worte reichen, um die Bilder zu erläutern. Wenn noch Fragen offen sind, dann werde ich diese gern beantworten.
Weil bereits mehrfach danach gefragt wurde: Das Rad hat eine Laufflächen-Durchmesser von ca. 95mm
Bis zum nächsten Mal!
MfG Peter