


Moin Zusammen,
beim letzten Teil endete der Bericht mit den fertigen Wachsmodellen, die nun zu fertigen Gussteilen werden sollen.
Zu Beginn ein paar Gerätschaften, die später immer wieder auftauchen. Der Zweck erschließt sich im weiteren Text.
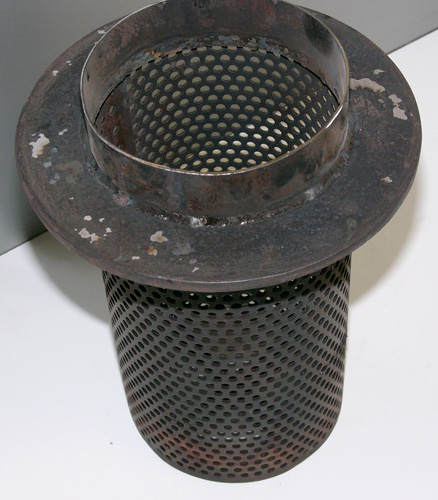
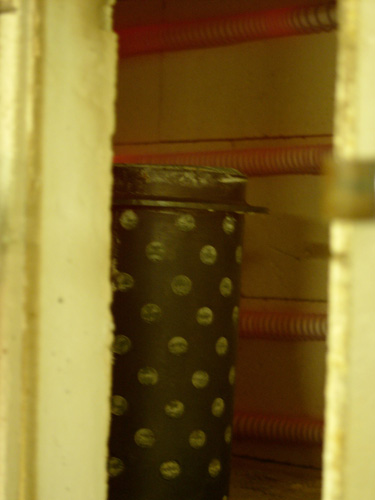
Dies ist eine Küvette, die speziell für den Guss der Sternspeichenräder angefertigt wurde.
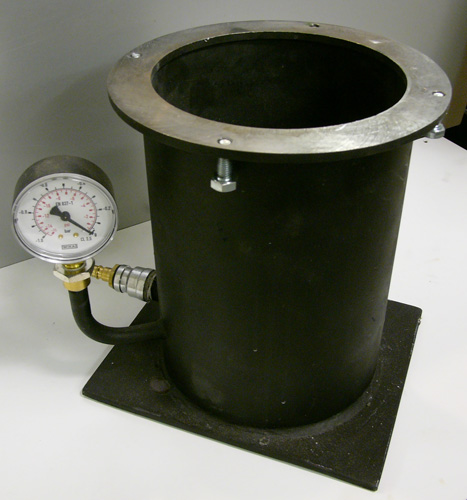
Dies ist ein Vakuumgefäß, mit dem man später während des Gießens die Küvetten evakuiert.
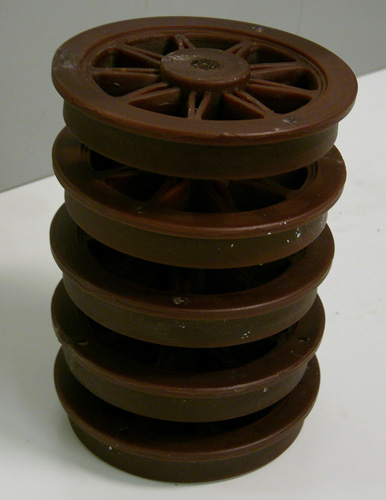
Bereits vom letzten Teil sind die Wachsmodelle bekannt, die nun zu einem Baum zusammen gebaut wurden.
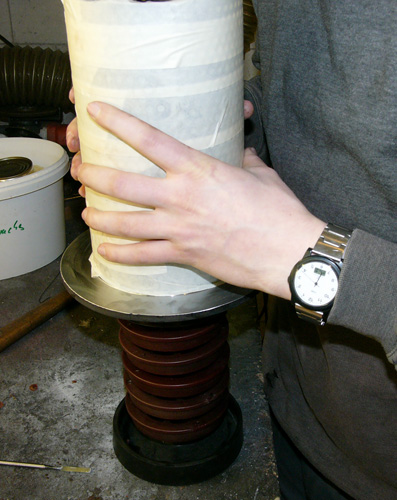
Dieser Baum wird auf einen Gummiteller montiert. Danach wird die Küvette darüber gestülpt. Damit die Einbettmasse hinterher nicht durch die Löcher rausläuft, wurde die Küvette mit Klebeband umwickelt.
Nun wird die Küvette einfach von oben mit einer gipshaltigen Einbettmasse aufgefüllt. Die Einbettmasse muss mit abgekochtem Wasser angerührt werden und wie das Silikon mehrfach evakuiert werden, um Blasen zu vermeiden. Davon habe ich gerade keine Bilder, ist aber auch nicht so spannend. Wenn die Einbettmasse hart ist, muss das wachs ausgeschmolzen werden:
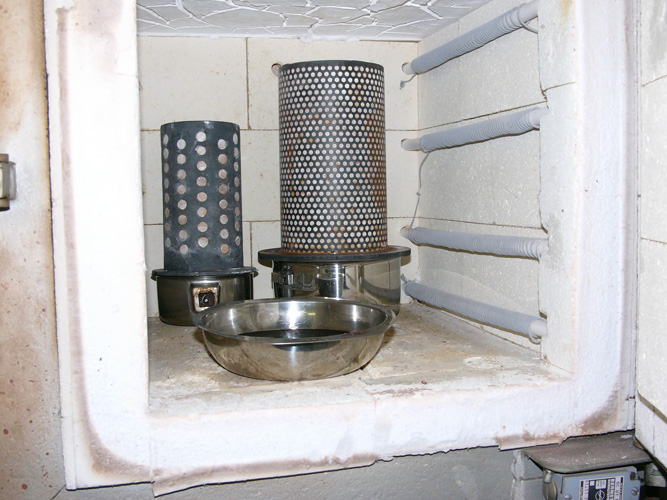
Nach dem Ausschmelzen ist noch immer Wachs in den Formen. Die Einbettmasse ist porös und luftdurchlässig, saugt daher jedoch auch einiges an Wachs auf.
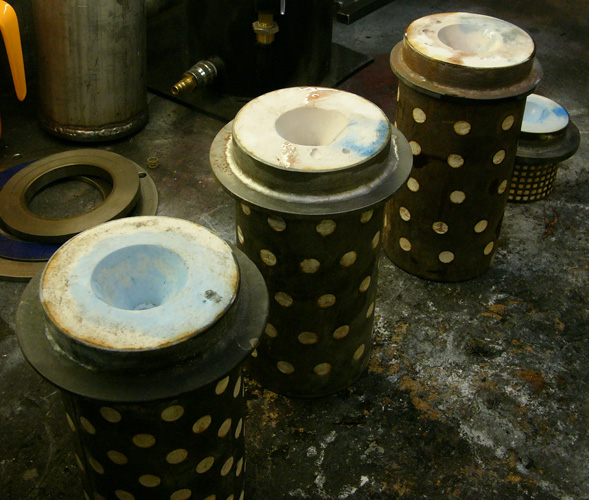
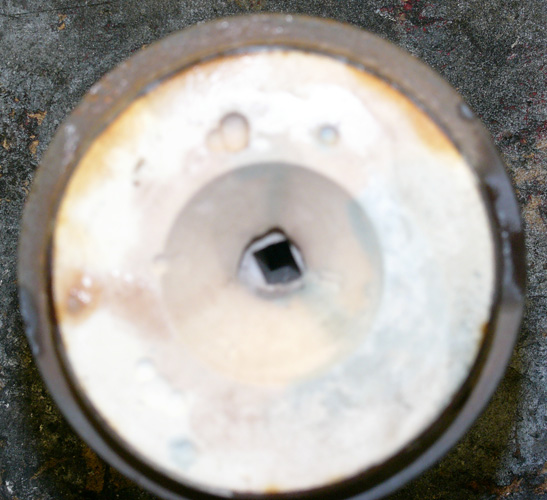
Vor dem Gießen muss die Einbettmasse völlig trocken und Wachsfrei sein, da Wasser und Wachs schlagartig verdampfen würden, wenn das Metall in die Küvette fließt. Dadurch würde das Metall wie mit Druckluft aus der Form geschossen. Bei mehreren Kilos Rotguss ist das kein Spaß. Also kommen die Küvetten 8-12 Stunden in den Ofen und werden erst langsam auf 650°C erhitzt und kurz vor dem Gießen auf ca. 500°C abgekühlt. Das verdampfende Wachs ist sehr lästig. Würde man die Tür des Ofens öffnen, müsste man ein paar Wochen aufgemalte Augenbrauen tragen. Im Richtigen Verhältnis von Wachsgas und Luft gibt es hübsche Stichflammen.
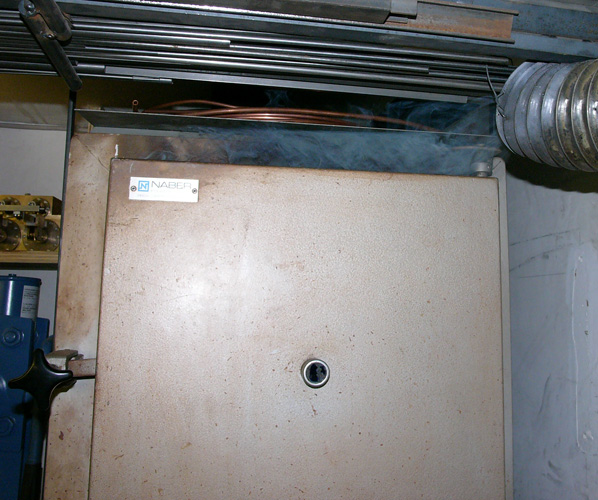
Nach einigen Stunden hört es auf zu stinken, dann kann man ruhig nachsehen. Wenn die Küvetten gleichmäßig glühen, sind sie "durch".
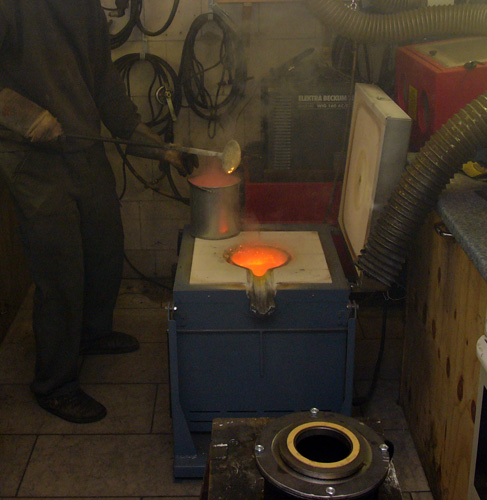
Zwischendurch muss dann schonmal begonnen werden das Metall zu schmelzen. Für Rotguss ist schon etwas Temperatur nötig...
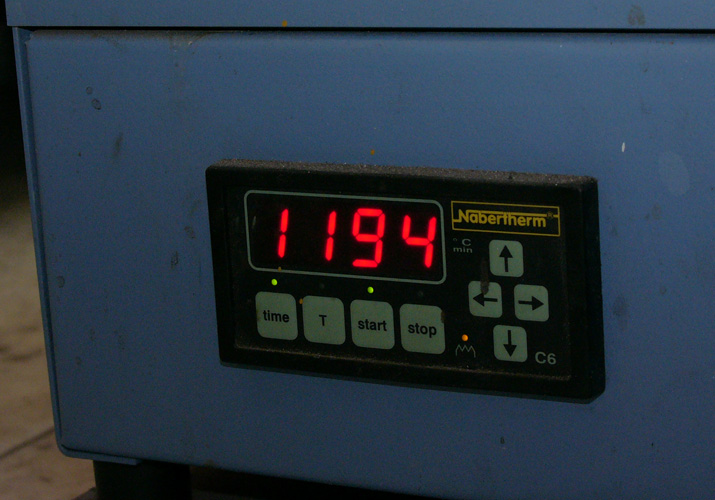
Wenn das Material aufgeschmolzen ist, muss Schlacke abgenommen werden und schließlich noch ein Pulver zum Entgasen der Schmelze untergerührt werden. Das ist alles mit äußerster Konzentration durchzuführen, da schnell mal ein paar Gramm 1200°C heißes Metall in der Luft umher fliegen. Rotguss perlt im gegensatz zu Aluminium ab, wenn es die Haut trifft. Der Schmerz einer solchen Verbrennung ist auch kein Problem, weil in der Regel sämtliche Nervenenden verbrannt sind, bevor es richtig weh tut. Dadurch sind auch Infektionen unwahrscheinlich... Die Langärmligen Baumwollpullover auf den Bildern sind sicher keine Folge der mangelnden Wärme in den Umgebung des Ofens.
Die fertig geglühten Küvetten werden aus dem Ofen genommen...
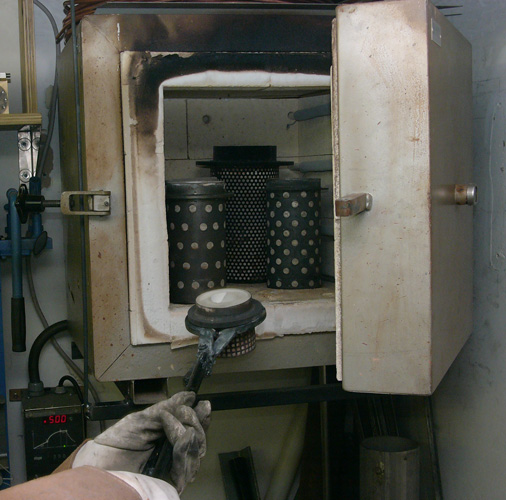
... und in den Vakuumbehälter gehängt. Der Dichtring wird mit Silikonöl eingerieben, damit er nicht gleich verbrennt.
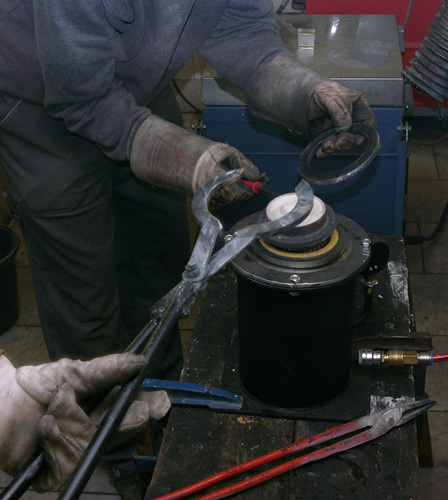
jetzt hat man relativ wenig zeit, weil die Küvette schnell abkühlt. Das nächste Bild vermittelt einen guten Eindruck der klimatischen Bedingungen.
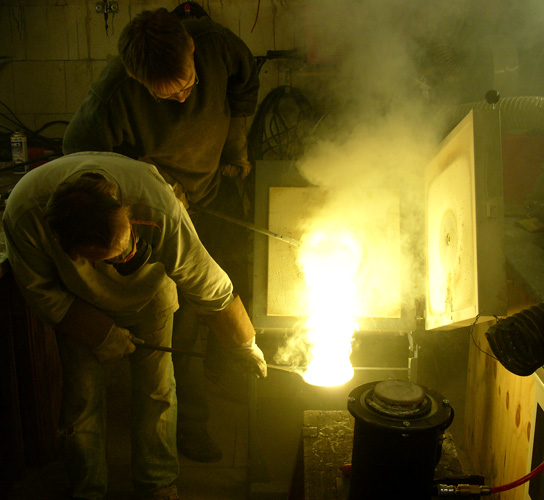
Bevor das Metall in die Küvette gegossen wird, muss der Raum um die Küvette evakuiert werden. Dadurch wird die Luft durch die Einbettmasse abgesaugt, wenn das Metall die Form ausfüllt. Dies stellt wirkungsvoll sicher, dass wirklich jeder kleine Hohlraum in der Küvette mit Metall voll läuft.
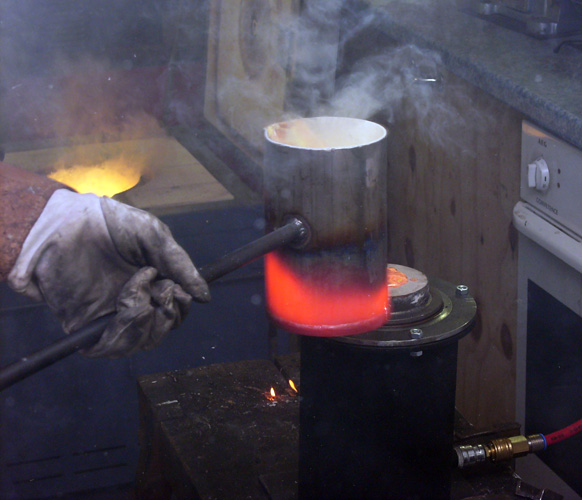
Nach etwa 1-2 Minuten ist alles Gelaufen und das Metall glüht nur noch. Um die Einbettmasse leicht zu zertrümmern, wird die Küvette einfach in Wasser abgeschreckt. Das klingt brutal, ist aber fast der einzige Weg einigermaßen leicht an die Gussteile zu kommen.
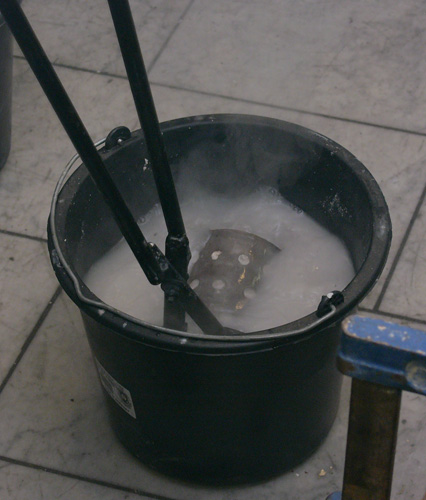
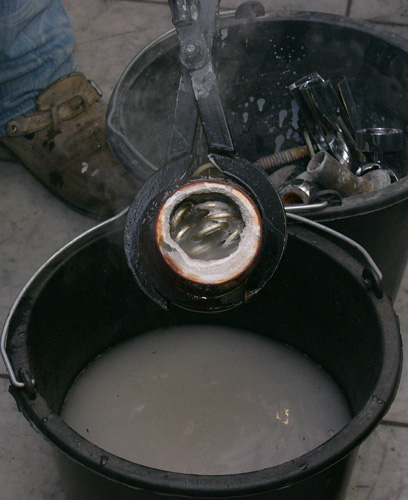
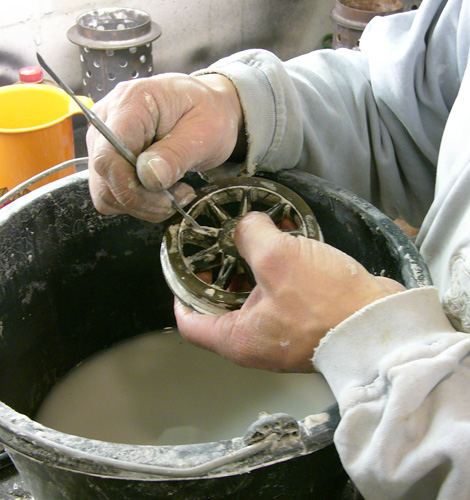
Um den Rest Einbettmasse von den Gussteilen zu bekommen, hat sich ein Hochdruckreiniger bei der Tankstelle nebenan bewährt. Ganz Ungeduldige stochern vorher schon in den Zwischenräumen herum...
Ende, erstmal.
Noch ein Schlusswort: Diese Darstellung der Gusstechnik ist äußerst oberflächlich. Es gibt viele Probleme und notwendige Maßnahmen, die ich hier nicht erwähnt habe, um den Beitrag überschaubar zu halten. Auch wenn man meint viel Erfahrung in der Gusstechnik zu haben, bekommt man regelmäßig die Quittung für diesen Irrtum. Die Sternspeichenräder stellten aufgrund der Masse ein Problem dar. Wir gießen 10 Räder in einer Küvette. Das sind rund 6Kg Gussteile. Damit ist der Bereich des Feingießens bereits weit verlassen. Grundsätzlich ist jedes neue Teil eine Herausforderung, und die Vielfalt der möglichen neuen Probleme und Fehler stets überraschend. Man muss nur misstrauisch werden, wenn es gleich beim ersten Versuch klappt. Meistens kommen die Probleme dann beim zweiten Guss umso dicker.
Ich stehe für Fragen gern zur Verfügung.
MfG Peter